Die FMEA Analyse - Killer der Qualitätskosten? Teil 1
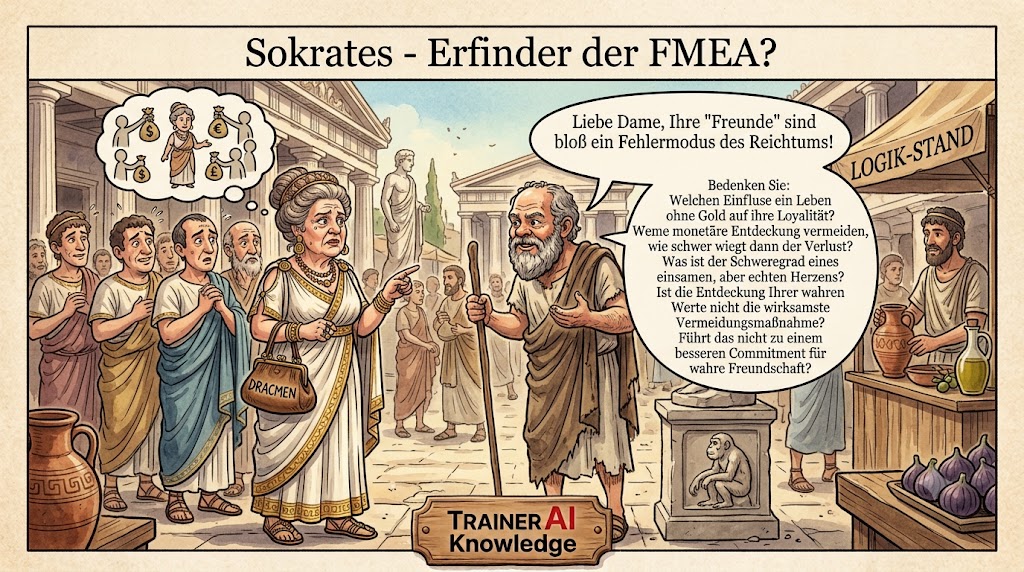
Und was hat die FMEA mit Sokrates zu tun?
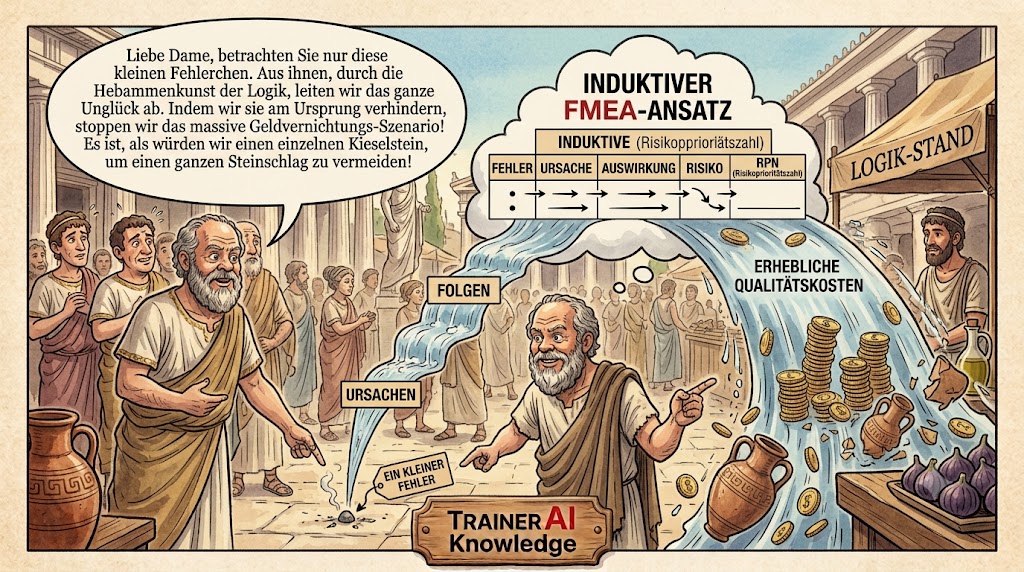
Die Fehlermöglichkeits- und Einflussanalyse (FMEA) vermeidet antizipierend Qualitätskosten, schafft Sicherheit in Bereichen der Sicherheit und vermeidet Reputationsverluste. Die FMEA beschreibt einen induktiven Ansatz. Von einzelnen potenziellen Fehlern ausgehend, werden Fehlerursachen und Fehlerfolgen abgeleitet. Darauf basierend werden Risiken ermittelt.
Wenn die Fehlermöglichkeits- und Einflussanalyse bis zur Version 5 des PmBok Guides noch thematisiert wurde, wird sie seit der Version 6 nicht mehr erwähnt. Für mich unverständlich, da die FMEA immer mehr an Relevanz gewinnt. Zu nennen wäre auf jeden Fall die Produkthaftung im Kontext selbst fahrender Autos und deren Sensorentechnik (IEC 61508, ISO 26262).
Insbesondere verwundert das Fehlen der FMEA, da der PmBok Guide 6 – 7 die „Qualitäteskosten“ etliche Male in den Fokus nimmt. Und gerade die FMEA dient antizipierend der Vermeidung von Qualitätskosten, neben diversen anderen Zielen.
Dafür gibt es aber einen griechischen Philosophen, der sich schon zumindest von den grundlegenden Methoden her, der FMEA näherte. Der gute alte Sokrates, war einer der besten Fragensteller der Historie. Er verkehrte zum Leidwesen seiner Frau Xantippe, den Großteil seiner Zeit auf dem Athener Marktplatz und stresste die Leute mit seinen Fragen. Fragen, die das Ziel hatten, Lösungen zu erzeugen. Allerdings war der Sokrates in den Problemen der Befragten nicht sonderlich involviert. Von daher musste er fragen, fragen und nochmals fragen.
Die FMEA, ein Fragengebäude!
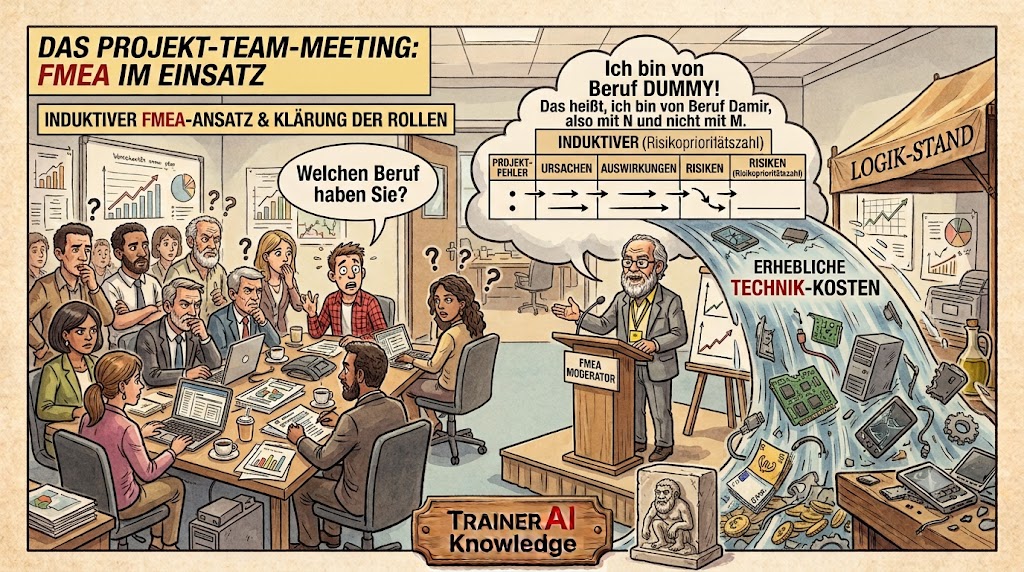
Jetzt können Sie sich sicherlich schon denken, was der Kern einer Fehlermöglichkeits- und Einflussanalyse ist. Ein optimaler FMEA Moderator ist quasi unwissend, ein Dummie. So unwissend wie der Sokrates, der nichts von den Problemen seiner Gesprächspartner wusste. Allerdings war er super schlau, wenn es darum ging, dem Befragten durch kluge Fragestellung sein Problem vor Augen zu führen und einen Lösungsansatz zu generieren. Die Fragen operationalisierten das Problem, die Ursache und die Folgeerscheinungen.
Die Fragen, die der FMEA Moderator einem interdisziplinärem FMEA Team stellt, zielen primär auf die Funktionalität des im Fokus stehenden Bauteils, Systems oder Prozesses sowie den Ursachen eines Fehlers ab.
Präzise Funktionsbeschreibung
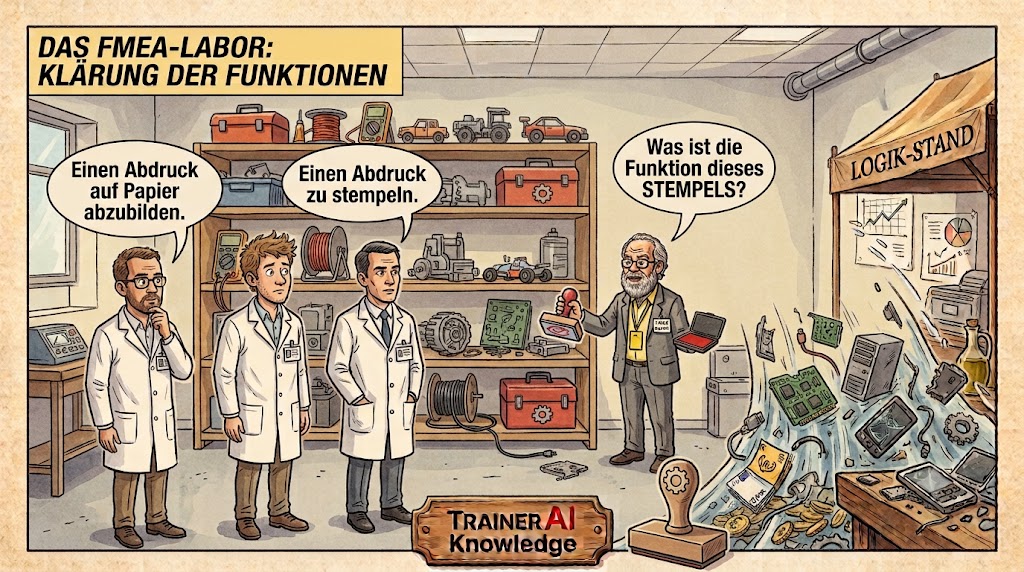
Die Funktionen und Ursachen stellen die schwierigsten Anforderungen an einer Fehlermöglichkeits- und Einflussanalyse dar.
Insbesondere Funktionen werden häufig vollkommen falsch formuliert und bilden sodann, eine fehlerhafte Ausgangsbasis für die weiteren Analysen.
Beispiel: Was ist die Funktion eines Stempels? Häufige Antworten: „Einen Abdruck auf Papier abzubilden“, „zu stempeln“ oder ganz abstrus, „durch ein informatives Schriftbild oder Bild eine amtliche Bestätigung oder Freigabe zu erzeugen“.
Richtig wäre: „Die Eingangsgrößen Bewegungsdruck nach unten in einen Stempeldruck wandeln“. Es geht auf dieser Ebene nur um die Funktionalität des Stempels, nicht die des Systems.
Die systemische Sicht würde aber auf einer höheren Ebene abgebildet werden. Man arbeitet die Baumstruktur von unten nach oben ab.
Erst in den übergeordneten Ebenen kommt es zu Verknüpfungen von Schnittstellen. Bspw. die Schnittstelle „Gummiplatte und Unterlage“, die eine funktionale Interaktion darstellt.
Ebenso auf höherer Ebene, die Funktionalität der Farbe mit einzubeziehen. Auch hier kommt es zu Schnittstellen zwischen Gummiplatte und Farbe. Bspw. kann die Konsistenz der Farbe, in Bezug auf die Gummiplatte, Probleme bereiten. Schnittstellen bilden häufig Ursachen für potenzielle Fehler. Für jede Schnittstelle gilt es potenzielle Fehler zu definieren, dagegen Fehlerursachen und Fehlerfolgen davon abzuleiten.
Wenn die Funktion des Stempels korrekt formuliert wurde, können daraus potenzielle Fehler abgeleitet werden. Zur Erinnerung: „Die Eingangsgrößen Bewegungsdruck nach unten, in einen Stempeldruck wandeln.“
Potenzielle Fehler
- Schriftbild nicht deutlich, zu verwischt
- Grafik undeutlich abgebildet
- Zeichen des Schriftbilds unlesbar
Fehlerursachen:
- Kautschuk- oder Gummiplatte zu weich.
- Stempelfuß locker oder wacklig
- Schriftgröße zu klein oder Schriftart falsch.
- Kautschuk- oder Gummiplatte porös oder abgenutzt (primär FMEA im Rahmen von KVP)
Fehlerfolgen:
- (Beispiel: Gefahren Symbol) Abbildung ergibt keinen Sinn. Entstehung von Material- oder Personen Schäden.
- (Beispiel: Im Falle eine Barcodes) Barcode Lesegerät kann Barcode nicht lesen.
- (Beispiel: Kennzeichnungen für den Zoll) Informationen werden falsch interpretiert. Rücksendung der Sendung.
- Kosten durch Fehlerbeseitigung
- Reputationsverlust, falls der Fehler beim Kunden entdeckt wird.
Zuerst fragt der Moderator allerdings nach potenziellen Fehlern, die wiederum werden abgeleitet von einzelnen Anforderungen, die im Lastenheft stehen, falls ein Lastenheft existiert.
Eine Anforderung ist aber keine Funktion. Beispiel Anforderung:
„Der Stempel soll eine Abbildung in der Größe 3×3 cm in deutscher und englischer Sprache erzeugen.“
„Der Text lautet: Achtung zerbrechlich!“
Die Fehler zu eruieren, ist ungleich einfacher, als die Ursachen, das dürfte weiter oben schon deutlich geworden sein. Sind die möglichen Fehler einmal dokumentiert, geht es in die Vergangenheit zu den Ursachen und/oder in die Zukunft zu den Fehlerfolgen. Auch die Fehlerfolgen sind weit einfacher zu prognostizieren, als die Fehlerursachen.
Eigentlich müsste der FMEA Moderator Geld mitbringen!
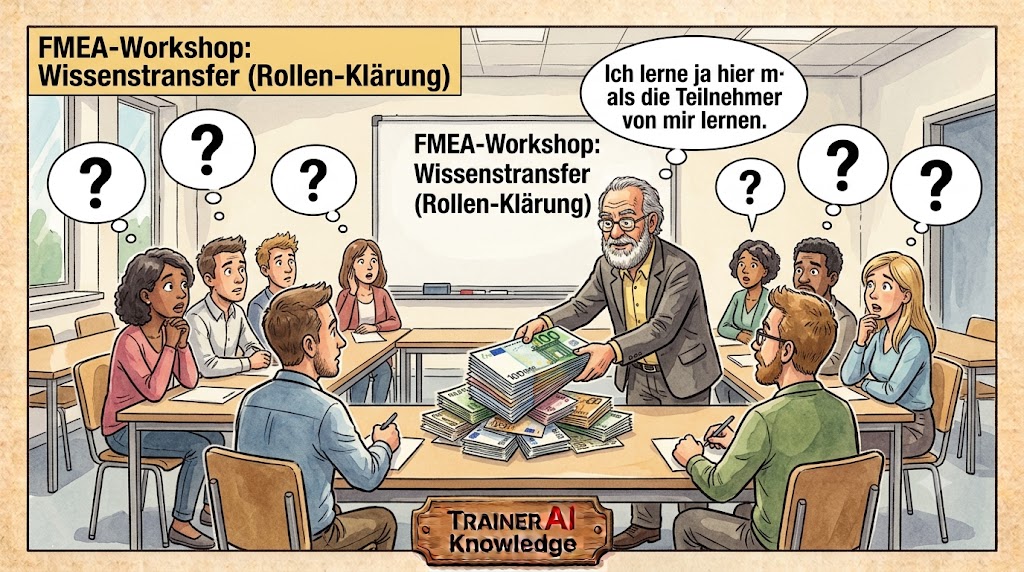
Als FMEA Moderator lernt man in vielen Meetings mehr als die Teammitglieder, die im Projekt involviert sind. Umso weniger Wissen der FMEA Moderator von Ihrem Fachwissen mit einbringt, desto mehr und tiefer muss er fragen. Außerdem verfällt der Moderator nicht in einen der häufigsten Fehler: Mit eigenem Wissen strotzen, den Fachexperten die Show zu stehlen, die Rampensau zu spielen.
Die Wissens Träger, also die Fachexperten, sind die Teammitglieder. Und sollte der Moderator doch sehr viel Fachwissen mit einbringen, sollte er sich dumm stellen! Umso weniger Wissen die Teilnehmer beim Moderator vermuten, desto tiefer und motivierter werden sie einsteigen und die Fragen des Moderators beantworten oder diskutieren.
Das gilt i.d.R. auch für das FMEA-Team. Auch das FMEA-Team ist in der Regel interdisziplinär zusammengesetzt, was ebenfalls ein Austausch gegenseitigen Fachwissens bedeutet und zu intensiven Diskussionen führen kann.
Der Moderator führt die Wissens Träger durch den Prozess. Der Moderator überzeugt durch Struktur, Überblick und Stringenz. Wie macht er das?
Welchen Einfluss kann die FMEA auf die Total Cost of Ownerships nehmen?
Die Verknüpfung der FMEA (Fehlermöglichkeits- und Einflussanalyse) mit dem TCO-Ansatz (Total Cost of Ownership) ist methodisch extrem stark, weil beide Konzepte zwei Seiten derselben Medaille beschreiben: Prävention vs. Folgekosten über den gesamten Lebenszyklus.
Der zentrale Hintergrund
Der TCO-Ansatz betrachtet nicht nur die reinen Anschaffungs- oder Entwicklungskosten eines Produkts, einer Anlage oder einer Software, sondern alle Kosten über den gesamten Lebenszyklus hinweg (Betrieb, Wartung, Ausfälle, Gewährleistung, Entsorgung).
Die FMEA wiederum ist das präventive Werkzeug, das genau diejenigen Risiken und Fehlerquellen identifiziert, die später im Betrieb die TCO explodieren lassen würden.
Die 4 Kernpunkte der Zusammenführung
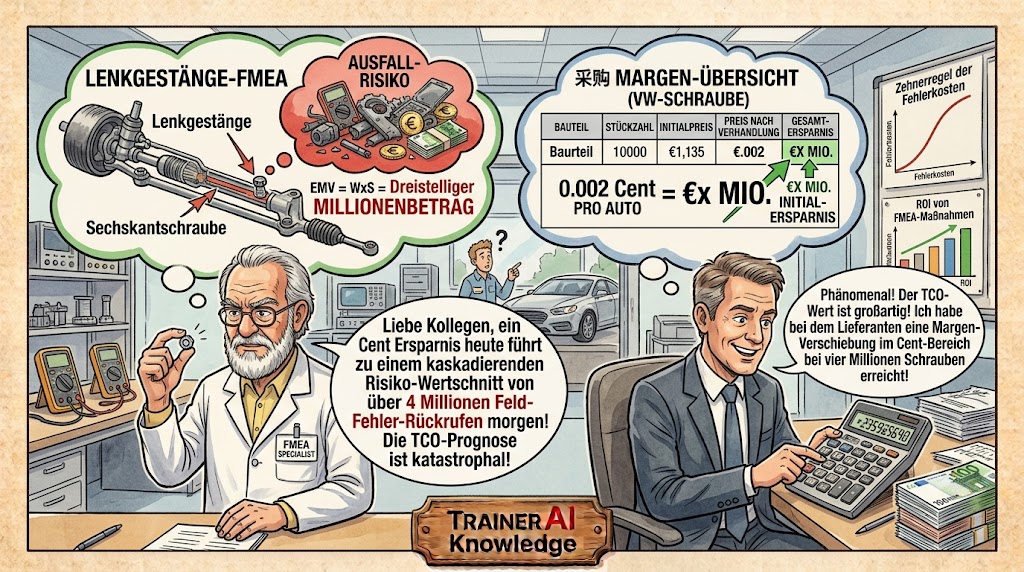
1. FMEA als Werkzeug zur Vermeidung der „Zehnerregel der Fehlerkosten“ (Rule of Ten)
Das Problem: Ein Fehler, der in der Entwicklungsphase 1 € kostet, kostet in der Produktion 10 € und beim Kunden vor Ort (Feldfehler) 100 € bis 1.000 €.
Die TCO-Kopplung: Unentdeckte Fehler aus der Entwicklung gehen als Spätkosten direkt in die TCO ein (Garantiefälle, Rückrufaktionen, Pönale, Stillstandzeiten).
Der FMEA-Beitrag: Die FMEA setzt in der Design- und Prozessphase an (Frontloading). Indem sie potenzielle Fehlerursachen frühzeitig beseitigt, senkt sie direkt die zukünftigen Betriebs- und Fehlerfolgekosten (Operational & Failure Costs der TCO).
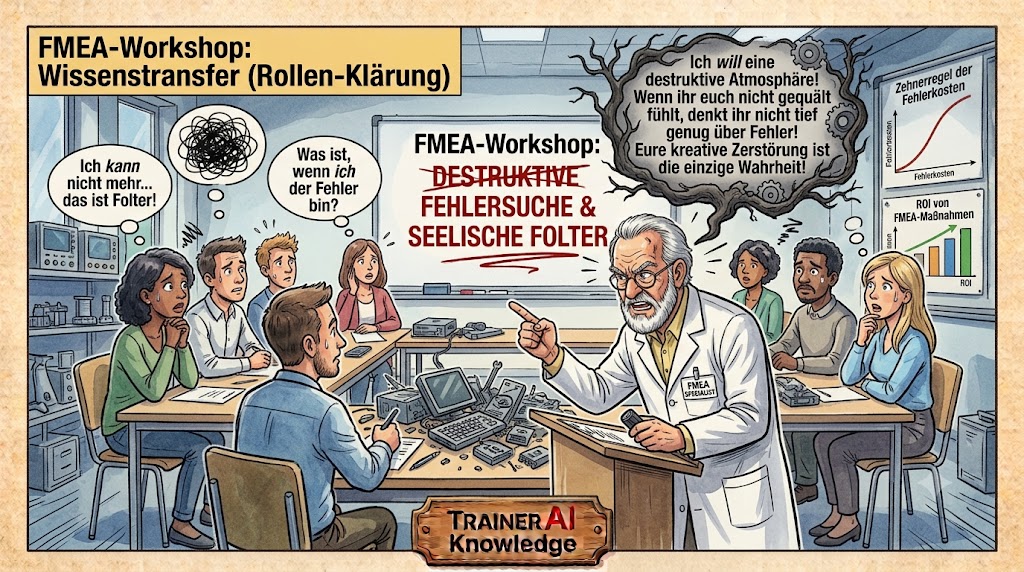
Einer von vielen Wegen ist es, das Team zu quälen. Der FMEA Moderator stellt bspw., wenn es um die Fehlerursachen geht, destruktive Fragen, um Sie zum destruktiven Denken zu animieren. Der Mensch neigt ja dazu, eigene Produkte, Schätzungen, Lösungen, Prognosen oder Präferenzen positiv zu bewerten. Destruktives Denken befreit die Netzwerke im Hirn von solchen Konstrukten. Allerdings reicht es nicht aus, einfach eine Frage zu stellen, die die Ursache eines Fehlers offen legen könnte. Der Moderator muss bspw. in der Lage sein, die Teilnehmer in einen destruktiven Rahmen zu versetzen, der Ihnen das negative Szenario plakativ vor Augen führt. „Trübsal-Phase“ oder „Weltuntergangsstimmungs-Phase“, sind zwei denkbare Frameworks, die Ihr Unterbewusstsein erreichen werden, um für diese Phase destruktive Signale auszusenden. Dass Unterbewusstsein denkt 10000 Mal schneller, als Ihr rationales Denken. Positives Unterbewusstsein und negatives Denken widersprechen sich.
Der Moderator ist also nicht immer ein Freund der Teammitglieder. Auch ein wenig Provokation oder destruktive Kritik kann manchmal helfen, die „Innovationsfreudigkeit“ (….dem zeige ich es jetzt aber) der Teilnehmer zu steigern. Allerdings muss der Moderator emphatisch genug sein, niemanden zu vergraulen. Der Moderator muss die Teilnehmer auch wieder in eine konstruktive und positive Atmosphäre zurückzuholen können.
Der Moderator sollte also ein wenig schauspielerisches Talent mit einbringen. FMEA ist unheimlich effektiv, kann aber auch unheimlich langweilig sein!
Der Moderator verwendet also diverse Kreativmethoden, um potenziellen Ursachen auf die Schliche zu kommen. Beispielsweise wären da das Ichikawa Diagramm und die „5 mal Warum“ Fragen Technik, Parameterdiagramme, Boundary Diagramme etc.
2. Übersetzung der Risikoprioritätszahl (RPN) in finanzielle TCO-Metriken
In der klassischen FMEA bewertet man:
S (Severity / Schweregrad)
O (Occurrence / Auftretenswahrscheinlichkeit)
D (Detection / Entdeckungswahrscheinlichkeit)
Die TCO-Brücke: Der Schweregrad ($S$) und die Auftretenswahrscheinlichkeit ($O$) lassen sich direkt in erwartete Monetäre Risikowerte ($EMV = \text{Wahrscheinlichkeit} \times \text{Finanzieller Schaden}$) umrechnen. Ein hoher Schweregrad bedeutet im TCO-Modell hohe kalkulatorische Gewährleistungs- oder Reparaturkosten.
3. Wirtschaftlichkeitsnachweis von Qualitätsmaßnahmen (ROI von FMEA-Maßnahmen)
Wenn im FMEA-Workshop Vermeidungs- oder Entdeckungsmaßnahmen vorgeschlagen werden, kosten diese zunächst Geld (z. B. zusätzliche Sensoren, bessere Bauteile, redundante Systeme).
Der TCO-Hintergrund: Der TCO-Ansatz liefert die mathematische Rechtfertigung für diese Investitionen:
$$\text{TCO-Einsparung} = \Delta \text{Ausfallkosten über Lebensdauer} – \text{Kosten der FMEA-Maßnahme}$$Ist die Einsparung bei den späten TCO höher als die Kosten der präventiven FMEA-Maßnahme, ist der Business Case positiv.
4. FMEA in Beschaffung und Vendor Management
Bei der Auswahl von Lieferanten oder Maschinen schaut der Einkauf oft nur auf den Kaufpreis (CapEx).
Eine System- oder Design-FMEA im Beschaffungsprozess deckt Schwachstellen in den Komponenten des Lieferanten auf. Sie verhindert, dass ein vermeintlich billiges Produkt durch hohe Wartungs- und Ausfallkosten über die Nutzungsdauer hinweg zur TCO-Falle wird.
Ist die FMEA immer gleich FMEA?
Jawohl! Die Fehlermöglichkeits- und Einflussanalyse besteht aus 7 Prozessschritten die in jeder FMEA durchlaufen werden. Allerdings muss der Moderator seine Fehlermöglichkeits- und Einflussanalyse auf verschieden Anwendungsbereiche projizieren können.
Die da wären: Konstruktions-/Design-, Prozess- und System FMEA.
Da ändert sich aber nichts an den sieben Schritten. Sie werden jedes Mal durchlaufen.
Da es eine Prozess FMEA gibt, gibt es auch eine Fehlermöglichkeits- und Einflussanalyse für Projektmanagement. Nach PMI, auf Basis des PmBok Guides, gibt es in jedem Projekt Produkt- und Projektmanagementprozesse, die wiederum jeweils autark, in der Interaktion auf der Produkt- und Projektmanagement Ebene sowie in der Interaktion zwischen Produkt- und Projektmanagementprozessen durchgeführt werden sollte. Das Ziel ist die Erreichung einer Project Exzellenz. Erfolg kann eine solche Fehlermöglichkeits- und Einflussanalyse aber nur zeitigen, wenn die Fehler ehemaliger Projekte ehrlich gebeichtet werden.
Im Rahmen des Schritts eins sollte der Moderator PM Fachwissen einbringen können. Geht es aber um die Inhalte im Rahmen der Fehlermöglichkeits- und Einflussanalyse sind die Teilnehmer die Wissensträger.
Teil 2: „Die sieben Schritte der FMEA“!
- Das Boundary Diagramm
- FMEA als Prozess Optimierer
- PmBok Guide Prozesse